

首页 > 资讯中心 > 1064nm 红外激光雕刻头对焦难、打标效果差?参数与调试完整方案
1064nm 红外激光雕刻头对焦难、打标效果差?参数与调试完整方案
很多入手 1064nm 光纤红外雕刻头的朋友都会遇到同一个难题:反复调整对焦,光斑始终虚散,雕刻出来的图案发糊、边缘毛刺多、深浅不均匀,甚至同样参数下,换一块材料效果直接翻车。
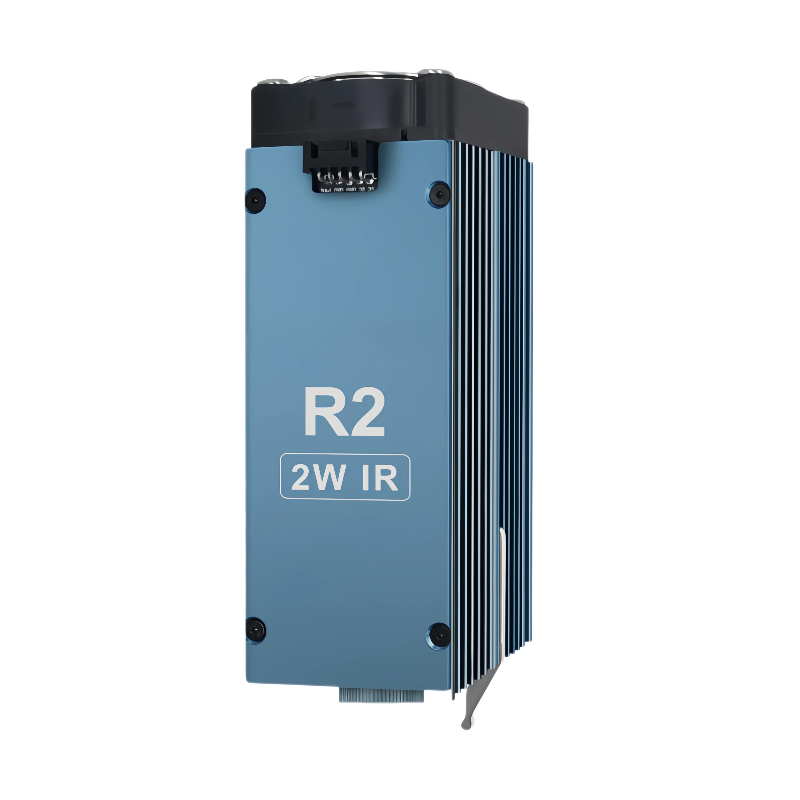
1064nm 和 450nm 蓝光、520nm 绿光模组不一样,肉眼看不见红外光束,没办法直观观察光斑,这也是对焦难、调试门槛高的核心原因。下面从对焦方法、基础参数、材料适配、常见坑点一步步讲清楚,新手也能跟着排查。
一、先搞懂根源:为什么 1064nm 雕刻头对焦格外难?
1064nm 属于不可见红外光,肉眼看不到激光光束,不能像可见光模组那样直接看光点判断焦点,单纯凭手感、距离估算对焦,很容易落在离焦位置。
其次 1064nm 聚焦透镜的焦深很短,焦点区间非常窄,哪怕 0.2mm 的距离偏差,都会造成光斑变大、能量密度暴跌,直接表现就是雕刻模糊、打不透。
另外很多廉价 1064 模组自带透镜同心度偏差、散热不足,工作一会温漂移位,调好的焦点几分钟之后就偏移,效果越来越差。
二、正确对焦步骤(优先解决对焦问题)
不要直接上手调软件参数,对焦是前提,焦点不对,再怎么改参数都没用。
1. 对焦辅助:搭配红外感光卡 / 红外显光卡,放在材料表面,移动 Z 轴升降,观察卡上红外光斑,调到光斑最小、最亮的位置,这个位置就是焦点。不要用白纸、普通纸片试,普通纸张不会显现 1064 红外光斑。
2. 固定基准高度:找到焦点之后,记录 Z 轴数值,限位固定;批量加工时,材料厚度变化一定要重新补偿高度。
3. 区分正焦、离焦用法
- 正焦:光斑最小、能量最高,适合深度雕刻、金属打标、深雕;
- 轻微离焦(往上抬 0.1~0.3mm):光斑变大,适合大面积浅打、避免材料烧黑起泡;
- 离焦过大:直接模糊、线条变粗,就是大家说的效果差。
> 重点提醒:1064 焦点区间窄,微调 Z 轴要慢,每次 0.05mm 小幅度调节。
三、核心参数调试思路(通用起步参数,再微调)
以常用打标软件为例(Ezcad 等),先使用这套基准参数,再根据材料慢慢调整:
1. 功率:不要直接拉满。满功率长时间工作,模组发热严重,温漂造成焦点偏移,还会加速老化。起步建议设置 30%–50% 功率,效果不够再逐步往上加。
2. 速度:速度越慢,激光停留时间越长,刻痕越深;速度过快会出现断线、雕刻很浅。金属打标起步速度 500–1200mm/s;塑料、镀层材料速度可以适当拉高 1500–3000mm/s。
3. 频率(Q 频):这是 1064 光纤头非常关键的参数。
- 高频(30–60KHz):脉冲密,纹路细腻,适合精细图文、浅打标,表面质感均匀;
- 低频(5–20KHz):单脉冲能量大,冲击力强,适合深度雕刻、去除镀层;
- 频率搭配错误典型问题:低频做精细图案,点坑粗大、边缘粗糙;高频想深雕,刻不动、没深度。
4. 填充参数:线条雕刻优先单线;面填充,填充间距要小于焦点光斑直径。间距过大,会出现一格一格的条纹;间距太小,热量堆积,材料发黑变形。
四、不同常见材料参数参考
- 不锈钢、铁金属打标:正焦,功率 40%-60%,频率 20–40KHz,速度 800mm/s 左右;想要黑标效果,降低速度 + 适当提高频率。
- 阳极氧化铝:正焦,功率 30%-50%,高频优先,不要高功率慢速度,容易起皮。
- 塑料、ABS、塑胶镀层**:轻微离焦,降低功率,提高速度,防止融化鼓包。
>
> 不建议用来雕刻木头、皮革这类非金属,1064nm 对木质吸收差,效率远不如 450nm 蓝光,容易出现只有灼烧黑印、没有清晰雕刻线条。
五、对焦调好依然效果差?排查硬件问题
很多人反复调软件,忽略硬件故障:
1. 聚焦镜片脏污、有指纹、水雾:红外激光很容易被镜片污渍吸收、散射,光斑直接散掉。清洁用无尘布 + 异丙醇擦拭,不要用纸巾。
2. 透镜松动、同心度偏移:运输或者震动导致镜片歪了,无论怎么调 Z 轴,光斑都无法收圆变小。
3. 散热不良、长时间连续工作:模组温度升高,谐振腔漂移,焦点持续跑位,加工越来越糊。建议间歇工作,加装强制散热。
4. 振镜老化(振镜款):振镜偏转抖动,线条锯齿、变形,表现类似对焦不良。
六、日常使用避坑总结
1. 1064nm 红外看不见光斑,**必须配备红外感光卡对焦**,靠肉眼猜距离是对焦失败第一原因;
2. 优先锁定焦点高度,再去调软件功率、速度、频率,顺序不能颠倒;
3. 不要长时间满功率运行,温漂是隐形杀手;
4. 选对材料,1064nm 优势是金属、镀层打标,非金属雕刻优先蓝光模组;
5. 定期维护镜片,镜片脏污造成的效果差,占故障一半以上。
掌握对焦逻辑 + 参数搭配,1064nm 雕刻头完全可以打出边缘锐利、均匀细腻的打标效果,避开 “对焦难、效果差” 的痛点。