

首页 > 资讯中心 > 单模还是多模?光纤耦合激光器选型前必须弄清的一件事
单模还是多模?光纤耦合激光器选型前必须弄清的一件事
上周有个做五金打标的朋友来问选型,开口第一句是:“我要 200W,配 50 微米光纤,能不能打 0.1mm 的细线?” 这个问题听着专业,其实漏掉了最关键的一层 —— 你要的是单模还是多模 。同样标 200W,单模和多模做出来的活,可能是两种完全不同的结果:一个能打出细如发丝的线,一个只能铺出一片均匀的光斑。
光纤耦合激光器选型,先分单模多模,再谈功率、波长、芯径。顺序反了,参数表看得再细也白搭。
一、单模和多模,差的不是 “粗细”,是光束质量
很多人以为单模就是芯径细、多模就是芯径粗,这只说对了一半。
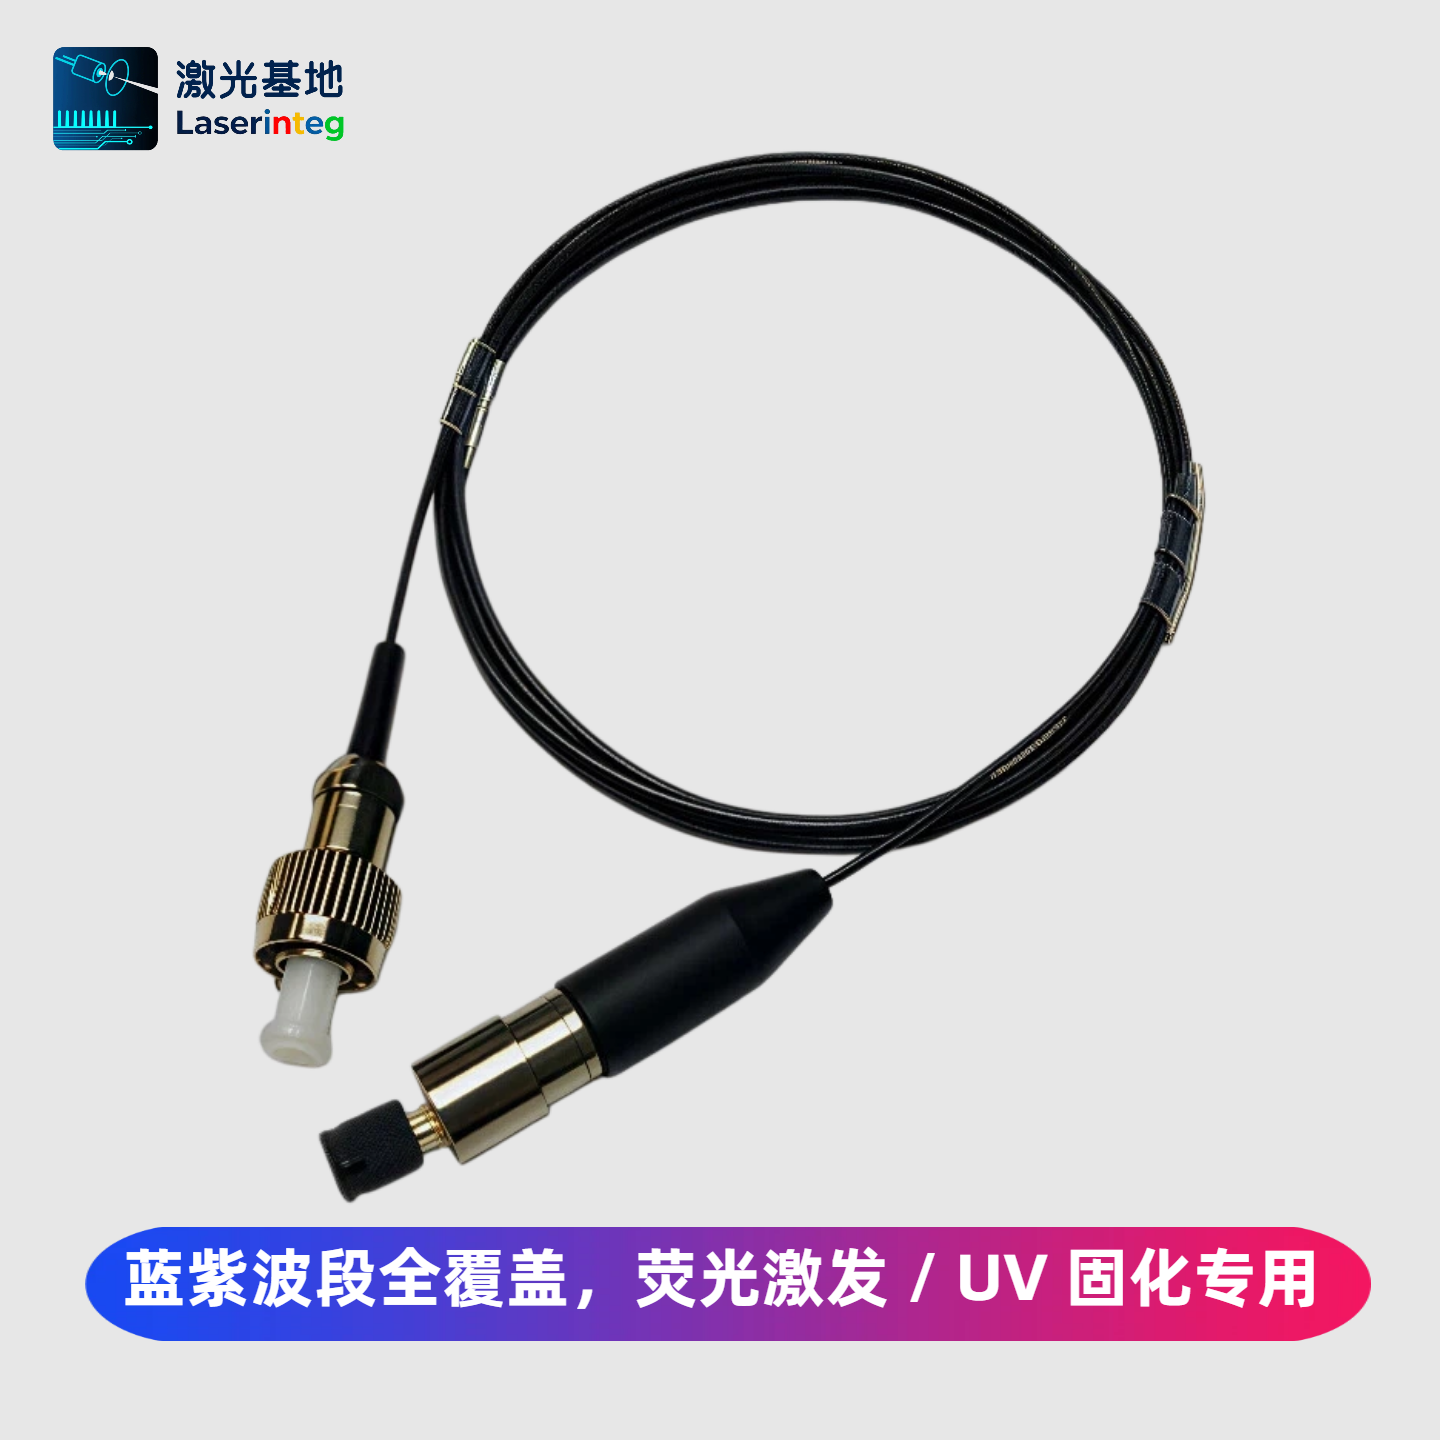
单模光纤 :芯径一般在 5–10 微米,只允许基模(LP01)传输。输出光束接近理想高斯分布,光束质量因子 M² 通常在 1.0–1.1,光束参数积(BPP)在 1064nm 波长下约为 0.34 mm・mrad—— 这基本就是该波长下的物理极限。
多模光纤 :芯径常见 50、62.5、105、200、400 微米,数值孔径 NA 多为 0.22。几十上百个模式同时传输,输出光斑能量分布更接近平顶,看着 “匀”,但 M² 会随芯径和 NA 一起变大:50/0.22 的 M² 大约 15–20,105/0.22 约 30–35,200/0.22 能到 60 以上。
差别落在哪?落在 能不能聚焦成一个小点 。
聚焦光斑的理论下限可以用 d ≈ 1.27 λ M² F# 估算(λ 为波长,F# 为聚焦镜的 f/D)。以 1064nm、F#=2 为例:M²=1 时理论光斑只有约 3 微米,实际受像差和对准影响,工程上常见 20–50 微米;M²=16 时理论值已经到 40 微米量级,实际往往落在 0.2–0.5 毫米。多模系统更直观的判断法是 “芯径成像”:光斑直径约等于芯径 ×(聚焦焦距 / 准直焦距),芯径 200 微米,怎么调都不可能打出 0.1 毫米的线。
结论很直接:想要小光斑、高能量密度,只有单模这一条路;想要大面积均匀加工,多模才划算。
二、决定选型的三个硬条件
第一,光斑要求。 精细打标、薄箔切割、精密点焊、金属 3D 打印、晶圆划片这类场景,光斑要在几十微米级,必须单模。厚板切割、大面积熔覆、淬火、钎焊、清洗除锈,光斑本来就要求零点几到几毫米,多模的平顶分布反而更均匀、更不容易出现 “中间烧穿、边缘没熔” 的问题。
第二,功率与亮度。 这里要分清 “功率” 和 “亮度”。单模的价值在于把功率压进极小的光斑里,亮度极高,但受光纤端面功率密度限制,光纤耦合单模半导体模块常见在几十瓦以内,单模光纤激光器可以做到数百瓦;多模空间大得多,千瓦到万瓦级都是多模的天下。所以高功率厚板加工,别硬追单模,性价比会很难看。
第三,传输距离与回光。** 单模光纤损耗低、模式稳定,长距离传输后光束质量几乎不衰减,适合主机与加工头分离几米甚至更远的布局。多模光纤短距离内问题不大,但光纤太短会出现 “模式没填满”,近端光斑不均匀;另外 1064nm 单模系统端面功率密度高,反射强的材料必须配隔离器,否则回光烧端面的概率远高于多模。
第四、选型最容易踩的四个坑
1. 只看芯径,不看 M²。 芯径细不等于光束质量好,市面上有标 “准单模” 的产品,实测 M² 在 1.5 以上,聚焦后就打不出预期细线。下单前要厂家提供实测 M² 和 BPP 报告,不是标称值。
2. 耦合镜 NA 不匹配。 聚焦镜像方 NA 要略大于光纤 NA,一般取 1.1–1.3 倍;偏小耦合效率掉得快,偏大太多又会激发高阶模,把单模系统做成 “伪多模”。
3. 单模端面不干净。 微米级芯径对上几十瓦功率,一粒灰尘就是烧端面。装纤前必须检查端面、保持洁净,反射材料加隔离器。
4. 多模光纤太短。 短纤模式下光斑近端不均、远端才稳定,选型时要按实际光路长度确认,必要时加扰模或模式剥除。